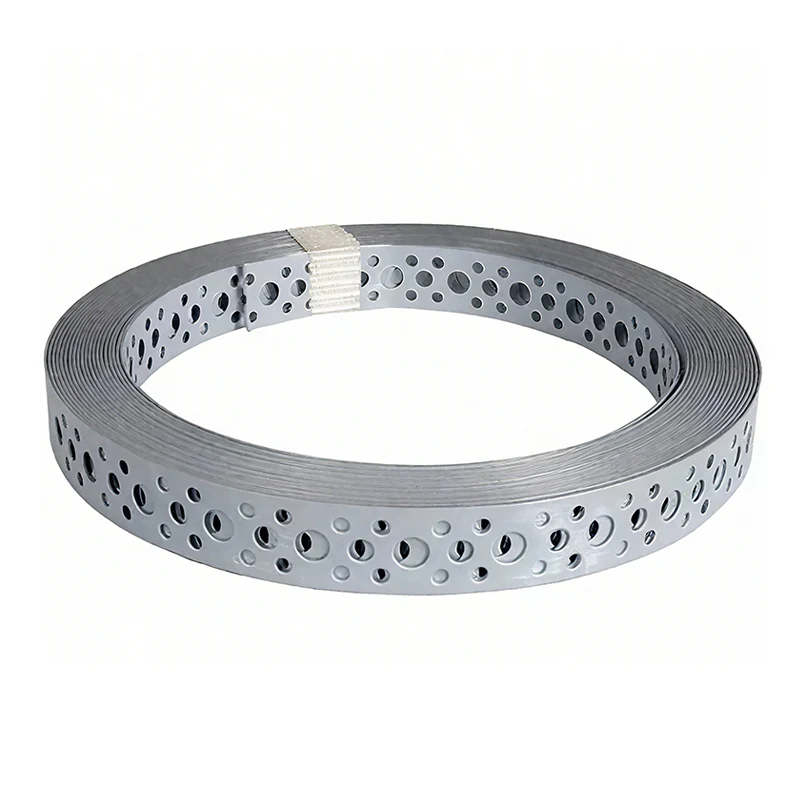
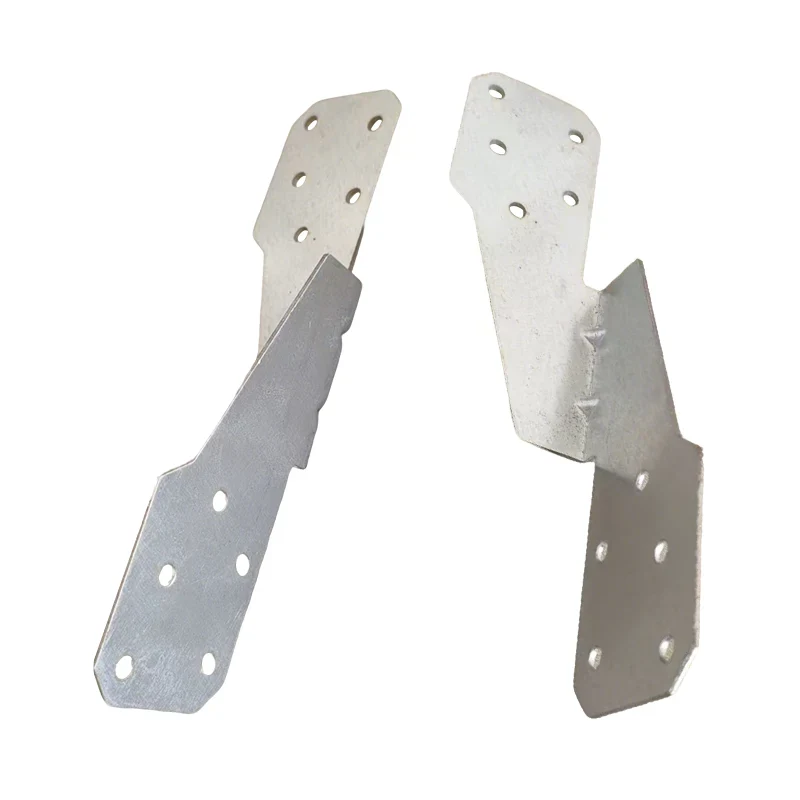
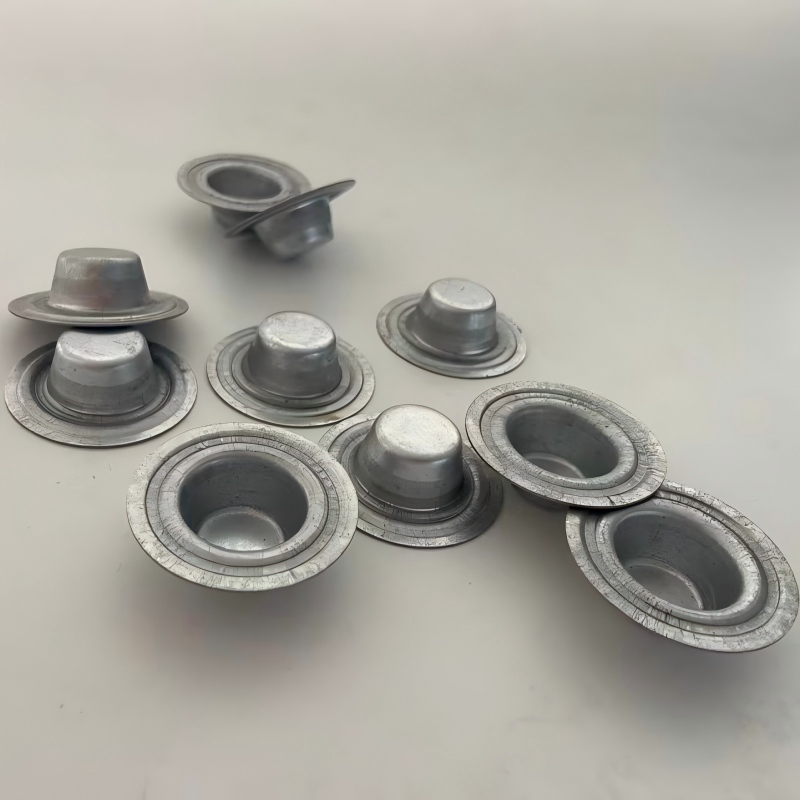
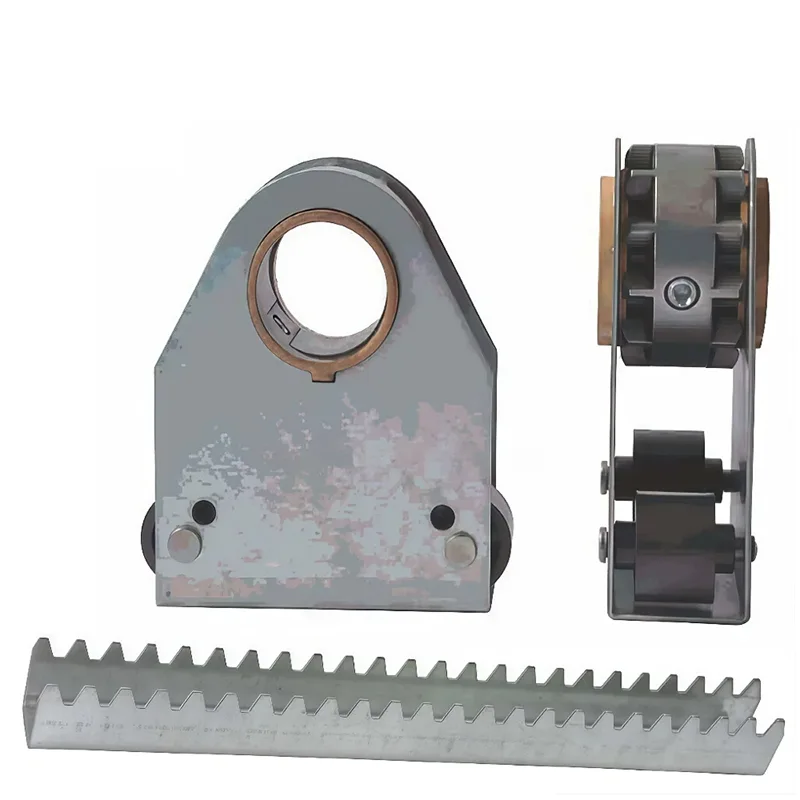
Mühəndis yeni bir sənaye avadanlığı üçün Levha Metal İstehsal Hissəsini təyin etdikdə, onlar tez-tez onu tək bir element - mötərizə, qapaq, montaj lövhəsi kimi düşünürlər. Lakin bu tək hissənin arxasında düz metal təbəqəni dəqiq komponentə çevirən mürəkkəb, çoxmərhələli istehsal prosesi dayanır. Tam dövrəli istehsal kimi tanınan bu proses zənciri dizaynın ilkin nəzərdən keçirilməsindən son yoxlama və qablaşdırmaya qədər hər şeyi əhatə edir. Rəsmdə sadə görünən hissə hər birinin öz avadanlığı, alətləri və keyfiyyətə nəzarət tələbləri olan on və ya daha çox fərqli əməliyyat tələb edə bilər. Bu tam dövrü başa düşmək, təchizatçıları qiymətləndirməli və onların hissələrinin tələb olunan spesifikasiyalara cavab verməsini təmin etməli olan mühəndislər, satınalma menecerləri və keyfiyyət təminatı qrupları üçün vacibdir.
Tam dövrəli Levha Metal İstehsal Hissələri provayderi yalnız lazer kəsici və pres əyləci olan bir mağaza deyil. İstehsal qabiliyyəti (DFM) təhlili üçün material seçimi və dizayndan tutmuş kəsmə, formalaşdırma, qaynaq, səthin təmizlənməsi və son montaja qədər bütün prosesi idarə edə bilən istehsal tərəfdaşıdır. Prosesin hər bir mərhələsi son hissənin dəqiqliyinə, gücünə və görünüşünə təsir edən dəyişənləri təqdim edir. Bu mərhələlərin hərtərəfli başa düşülməsi alıcılara düzgün suallar verməyə və ardıcıl keyfiyyət təmin edə bilən təchizatçını tanımağa imkan verir. Bu məqalə sizə tam proses zənciri ilə rəhbərlik edəcəkLevha metal istehsalı hissələri, hər bir mərhələni, onun əsas parametrlərini və son məhsula təsirini izah edir.
Hər bir təbəqə metal istehsalı hissəsi 2D rəsm və ya 3D CAD modeli kimi başlayır. Bu rəqəmsal fayldan hazır, qablaşdırılmış hissəyə qədər olan səyahət altı əsas mərhələyə qruplaşdırıla bilən əməliyyatlar ardıcıllığını əhatə edir: dizaynın nəzərdən keçirilməsi, kəsmə, formalaşdırma, qaynaq, səthin təmizlənməsi və keyfiyyətə nəzarət. Hər bir mərhələ zəncirin bir halqasıdır və zəncirin gücü onun ən zəif halqası ilə müəyyən edilir. Dizaynın nəzərdən keçirilməsində bir səhv hissənin istehsalını qeyri-mümkün edə bilər; zəif idarə olunan kəsmə prosesi uyğunluğa təsir edən buruqlar buraxa bilər; səliqəsiz bir qaynaq struktur bütövlüyünü poza bilər. Tam dövrəli istehsalçı bütün bu mərhələləri bir dam altında idarə edir və hər bir əməliyyatın son hissənin tələbləri üçün optimallaşdırılmasını təmin edir.
Bizim fabrikdəCangzhou Shengsen Metal Products Co., Ltd., biz istehsal zəminimizi bu tam dövr fəlsəfəsi ətrafında təşkil etdik. Xammal anbarı kəsici şöbəni qidalandırır, o da öz növbəsində formalaşdırma və bükmə şöbəsini təmin edir. Daha sonra qaynaqlanmış birləşmələr son yoxlama və qablaşdırma stansiyasına daxil olmamışdan əvvəl səthin təmizlənməsi sahəsinə keçir. Bu xətti axın paralel məlumat axını ilə dəstəklənir - hər bir hissə öz proses tarixini, materialın sertifikatlaşdırılmasını və yoxlama nəticələrini qeyd edən səyahət sənədini daşıyır. Bu izlənmə səviyyəsi avtomobil, aerokosmik və tibbi avadanlıq kimi sənayelər üçün vacibdir, burada nasaz hissənin nəticələri ağır ola bilər.
Aşağıdakı cədvəldə altı mərhələnin və əsas avadanlıqların yüksək səviyyəli icmalı təqdim olunur:
| Mərhələ | İlkin Əməliyyatlar | Tipik Avadanlıq | Açar çıxışı |
| Dizayn Baxışı | DFM təhlili, tolerantlığın nəzərdən keçirilməsi | CAD/CAM proqram təminatı | İstehsal edilə bilən dizayn, proses planı |
| Kəsmə | Lazer kəsmə, plazma kəsmə, su axını ilə kəsmə | Fiber lazer, CNC plazma, su axını | Dəqiq konturları olan düz blanklar |
| formalaşdıran | Bükülmə, zımbalama, dərin çəkmə | Əyləc basın, turret zımbası, ştamplama presi | 3D formalı formalar |
| Qaynaq | MIG, TIG, spot qaynaq | MİQ qaynaqçısı, TIG qaynaqçısı, nöqtə qaynaqçısı | Yığılmış strukturlar |
| Səthi müalicə | Toz boya, rəngləmə, üzləmə | Toz boya xətti, boya kabinəsi, örtük xətti | Qorunan, bitmiş səth |
| Keyfiyyətə Nəzarət | Ölçü yoxlaması, vizual yoxlama | CMM, kalibrlər, mikrometrlər | Təsdiq edilmiş hissələr, yoxlama hesabatı |
Bu icmalı başa düşmək, tam dövrəli Levha Metal İstehsal Hissələrinin mürəkkəbliyini qiymətləndirmək üçün ilk addımdır. Növbəti bölmələrdə biz keyfiyyətə təsir edən parametrlərə və alıcıların təchizatçılarına verməli olduğu suallara diqqət yetirərək hər bir mərhələni ətraflı araşdıracağıq.
Dizaynın nəzərdən keçirilməsi tam dövr prosesinin həqiqətən başladığı yerdir. Hər hansı bir metal kəsilməzdən əvvəl bizim mühəndis komandamız müştərinin 3D CAD modelini və ya 2D rəsmini alır və İstehsal üçün Dizayn (DFM) analizini həyata keçirir. Bu təhlil formal xarakter daşımır; potensial istehsal problemlərini bahalı problemlərə çevrilməzdən əvvəl müəyyən edən kritik bir addımdır. Levha Metal İstehsal Hissələri üçün DFM təhlili adətən bir neçə əsas amili araşdırır. Birincisi, minimum əyilmə radiusudur. Çizim materialın qalınlığından daha kiçik bir əyilmə radiusunu təyin edərsə, material əyilmə zamanı çatlaya bilər. Mühəndislərimiz bunu qeyd edəcək və daha böyük radius və ya fərqli material təklif edəcək.
İkinci amil çuxurdan əyilmə məsafəsidir. Bir çuxur əyilmə xəttinə çox yaxın yerləşərsə, əyilmə zamanı çuxur pozulacaqdır. DFM analizimiz bütün deliklərin material qalınlığından ən azı 2,5 dəfə kənarda olduğunu yoxlayır. Üçüncü amil tolerantlıq yığmasıdır. Sac metal istehsalı çoxlu əməliyyatları əhatə edir və hər bir əməliyyatın öz dözümlülüyü var. DFM təhlili bütün əməliyyatların məcmu dözümlülüyünün müştərinin müəyyən edilmiş ümumi tolerantlığı daxilində olduğunu yoxlayır. Əgər belə deyilsə, biz daha sərt proses nəzarəti və ya dizayn dəyişiklikləri kimi variantları müzakirə edəcəyik. Dördüncü amil material seçimidir. Fərqli materiallar fərqli forma, qaynaq qabiliyyəti və korroziyaya davamlıdır. Mühəndislərimiz göstərilən materialı nəzərdən keçirəcək və daha sərfəli və ya daha yaxşı performans göstərən seçim olarsa, alternativlər təklif edəcəklər.
Layihənin nəzərdən keçirilməsinin nəticəsi əməliyyatların ardıcıllığını, istifadə olunacaq avadanlıqları, tələb olunan alətləri və yoxlama meyarlarını müəyyən edən ətraflı proses planıdır. Bu plan istehsala başlamazdan əvvəl təsdiq üçün müştəri ilə paylaşılır. Aşağıdakı cədvəldə müəyyən etdiyimiz ümumi DFM problemləri və tipik tövsiyələrimiz sadalanır:
| DFM Problemi | Potensial problem | Tövsiyə olunan Həll |
| Bükülmə radiusu < material qalınlığı | Bükülmə zamanı çatlama | Bükülmə radiusunu artırın və ya daha elastik materialdan istifadə edin |
| Çuxur əyilmək üçün çox yaxındır | Çuxur təhrifi | Bükülmək üçün çuxuru köçürün və ya məsafəni artırın |
| Tolerantlıq yığını spesifikasiyanı aşır | Tolerantlıqdan kənar hissələr | Əməliyyatların sayını azaldın və ya prosesə nəzarəti gücləndirin |
| Material qaynaq üçün uyğun deyil | Zəif qaynaq və ya çatlama | Qaynaq edilə bilən material seçin və ya birləşmə üsulunu dəyişdirin |
| Kəsiklərdə kəskin künclər | Stress konsentrasiyası və göz yaşı | Stressi yaymaq üçün künc radiusları əlavə edin |
S-SEN-də biz dizayn baxışını əlavə dəyərli xidmət hesab edirik. Bu, yalnız səhvləri tutmaq haqqında deyil; bu hissənin dəyəri, keyfiyyəti və performansı üçün optimallaşdırılmasından gedir. Mühəndislərimiz təbəqə metal istehsalı sahəsində onilliklər ərzində birləşmiş təcrübəyə malikdirlər və hər bir hissənin səmərəli istehsal üçün nəzərdə tutulmasını təmin etmək üçün müştərilərimizlə sıx əməkdaşlıq edirlər. Dizaynın nəzərdən keçirilməsinə vaxt sərf etməklə, biz müştərilərimizin vaxtına və puluna qənaət edərək, istehsal mərtəbəsində yarana biləcək problemlərin qarşısını alırıq.
Kəsmə təbəqə metal hissələrinin istehsalında ilk fiziki əməliyyatdır. Düz bir metal təbəqənin formalaşacaq və birləşdiriləcək tələb olunan boş formalara ayrılması prosesidir. Kəsmə prosesinin seçimi materialın növündən, qalınlığından, tələb olunan dəqiqlikdən və istehsal həcmindən asılıdır. Tam dövrəli istehsalda istifadə olunan ən çox yayılmış üç kəsmə prosesi lazer kəsmə, plazma kəsmə və su axını ilə kəsmədir. Hər birinin öz güclü tərəfləri və məhdudiyyətləri var və tam dövrəli istehsalçı hər bir iş üçün düzgün prosesi seçmək üçün təcrübəyə malik olmalıdır.
Lazer kəsmə:Lazer kəsmə metalı əritmək və buxarlamaq üçün fokuslanmış, yüksək enerjili şüadan istifadə edir. Bu, 0,1 mm-ə qədər dar eni və +/- 0,05 mm mövqe dəqiqliyi ilə ən dəqiq kəsmə üsuludur. Lazer kəsmə yumşaq polad, paslanmayan polad, alüminium, mis və mis daxil olmaqla geniş çeşidli materiallar üçün uyğundur. Tez-tez ikincil bitirmə tələb etməyən təmiz, çapıqsız kənar yaradır. Lazer kəsmənin əsas məhdudiyyəti onun kəsə biləcəyi materialın qalınlığıdır. Tipik bir fiber lazer 25 mm qalınlığa qədər yumşaq poladı kəsə bilər, lakin qalınlıq artdıqca kəsmə sürəti əhəmiyyətli dərəcədə azalır. Fabrikimizdə biz 2 kVt-dan 12 kVt-a qədər güc göstəricilərinə malik fiber lazer kəsmə maşınları işlədirik ki, bu da bizə yüksək effektivliklə geniş çeşiddə Levha Metal İstehsal hissələrini kəsməyə imkan verir.
Plazma kəsmə:Plazma kəsmə metalı əritmək üçün yüksək temperaturlu plazma qövsündən və ərimiş materialı sovurmaq üçün yüksək sürətli qaz axınından istifadə edir. Bu, daha qalın materiallar üçün, xüsusən də yumşaq polad və paslanmayan polad üçün lazer kəsmə ilə müqayisədə daha sürətli və daha qənaətcil bir üsuldur. Plazma kəsmə 50 mm və ya daha çox qalınlığa qədər yumşaq poladı kəsə bilər. Bununla belə, kəsilmiş kənar lazer kəsmə ilə müqayisədə daha kobuddur və istilikdən təsirlənən zona daha böyükdür. Plazma kəsmə tez-tez struktur mötərizələr və ya dayaqlar kimi kənar keyfiyyəti kritik olmayan hissələr üçün istifadə olunur. Fabrikimiz daha qalın hissələr üçün maksimum kəsmə qalınlığı 60 mm olan CNC plazma kəsmə masalarından istifadə edir.
Su jeti ilə kəsmə:Waterjet kəsmə metalı aşındırmaq üçün bəzən aşındırıcı materialla qarışdırılan yüksək təzyiqli su axınından istifadə edir. Bu soyuq kəsmə prosesidir, yəni istilikdən təsirlənən zona yoxdur. Bu, onu titan və müəyyən alüminium ərintiləri kimi istiliyə həssas materiallar üçün ideal hala gətirir. Waterjet kəsmə demək olar ki, hər hansı bir materialı, o cümlədən şüşə, daş və kompozitləri kəsə bilər. O, həmçinin 200 mm-ə qədər çox qalın materialları kəsməyə qadirdir. Bununla belə, su axını ilə kəsmə lazer və ya plazma ilə kəsmə ilə müqayisədə daha yavaş olur və aşındırıcı material əməliyyat xərclərini artırır. İstilik təhrifinin qarşısı alınmalı olan xüsusi Sac Metal İstehsal Hissələri üçün su axını ilə kəsmə istifadə edirik.
Aşağıdakı cədvəl üç kəsmə prosesini müqayisə edir:
| Proses | Maksimum qalınlıq (yumşaq polad) | Keyfiyyəti kəsin | İstilikdən təsirlənən zona | Tipik Tətbiqlər |
| Fiber lazer | 25 mm | Əla | Çox kiçik | Dəqiq hissələr, qapaqlar, mötərizələr |
| Plazma | 60 mm | Yaxşı | Orta | Struktur hissələri, qalın mötərizələr |
| Su axını | 200 mm | Əla | Heç biri | İstiliyə həssas materiallar, qalın lövhələr |
Cangzhou Shengsen Metal Products Co., Ltd.-də biz hər üç kəsmə texnologiyasını özümüzdə saxlayırıq. Bu, hər bir Levha Metal İstehsal Hissəsi üçün optimal prosesi seçməyə, dəyəri, keyfiyyəti və istehsal müddətini balanslaşdırmağa imkan verir. Kəsmə şöbəmiz materialdan istifadəni optimallaşdıran, tullantıları azaldan və müştərilərimiz üçün xərcləri azaldan qabaqcıl yuva proqramı ilə təchiz edilmişdir.
Düz boşluqlar kəsildikdən sonra onlar üçölçülü formada formalaşmalıdır. Bu, müxtəlif formalaşdırma prosesləri vasitəsilə həyata keçirilir, bunlardan ən çox yayılmışları əyilmə, zımbalama və dərin çəkmədir. Bükülmə, təbəqə metal hissələri üçün ən çox istifadə edilən formalaşdırma prosesidir. Bu, metal təbəqəni zımba və kalıp arasında sıxışdıran və materialı düz bir xətt boyunca əymək üçün güc tətbiq edən pres əyləcinin istifadəsini nəzərdə tutur. Bükülmə bucağının və əyilmə radiusunun dəqiqliyi son hissənin uyğunluğu və funksiyası üçün vacibdir.
Pres əyləci, qurmaq və idarə etmək üçün təcrübəli operatorları tələb edən dəqiq bir maşındır. Bükülmə zamanı ən vacib parametrlər əyilmə bucağı, əyilmə radiusu, əyilmə icazəsi və geri sıçrayışdır. Buraxılış, əyilmə qüvvəsi aradan qaldırıldıqdan sonra metalın qismən orijinal formasına qayıtma meylidir. Bu, materialın məhsuldarlıq gücü və elastiklik modulunun bir funksiyasıdır. Geri dönməni kompensasiya etmək üçün operator materialı bir qədər çox əyməlidir. Fabrikimiz materialın xüsusiyyətlərinə və hədəf bucağına əsaslanaraq tələb olunan həddindən artıq əyilməni hesablayan avtomatik geri çəkilmə kompensasiyası ilə CNC pres əyləclərindən istifadə edir. Bu, son əyilmə bucağının spesifikasiyanın +/- 0,5 dərəcə daxilində olmasını təmin edir.
Zımbalama başqa bir ümumi formalaşdırma prosesidir. Bu, metal təbəqəyə deşiklər, yuvalar və digər xüsusiyyətləri vurmaq üçün müxtəlif alətlərdən istifadə edən qülləli zımba presinin istifadəsini nəzərdə tutur. Deliklərin yüksək həcmdə istehsalı üçün zımbalama lazerlə kəsmədən daha sürətlidir, lakin hər bir deşik ölçüsü və forması üçün xüsusi alətlər tələb olunur. Dərin rəsm təbəqə metaldan içi boş, kuboka bənzər formalar yaratmaq üçün istifadə edilən daha ixtisaslaşmış formalaşdırma prosesidir. O, adətən qapaqlar, korpuslar və konteynerlər kimi hissələr üçün istifadə olunur. Dərin rəsm üçün bir sıra kalıplar və preslər tələb olunur və o, adətən yüksək həcmli istehsal üçün istifadə olunur. Fabrikimiz xüsusi Sac Metal İstehsal Hissələri üçün bir sıra dərin çəkmə imkanlarına malikdir.
Aşağıdakı cədvəl əsas formalaşma proseslərini və onların tipik tolerantlıqlarını ümumiləşdirir:
| Proses | Tipik Tolerantlıq | Açar Avadanlıq | Tipik Tətbiqlər |
| Bükülmə | +/- 0,5° (bucaq), +/- 0,1 mm (uzunluq) | CNC pres əyləci | Mötərizələr, qapaqlar, şassilər |
| Zımbalama | +/- 0,1 mm (deşik mövqeyi) | Turret zımbalı presi | Deliklər, yuvalar, panjurlar |
| Dərin Rəsm | +/- 0,2 mm (diametr), +/- 0,1 mm (dərinlik) | Hidravlik pres, ölür | Korpuslar, korpuslar, konteynerlər |
Cangzhou Shengsen Metal Products Co., Ltd.-də formalaşdırma şöbəsi bir sıra CNC pres əyləcləri, turret punch presləri və hidravlik preslərlə təchiz edilmişdir. Operatorlarımız yüksək ixtisaslıdırlar və ən son formalaşdırma üsulları üzrə müntəzəm təlimlər alırlar. Biz həmçinin birinci hissənin düzgünlüyünü və hər bir sonrakı hissənin eyni olmasını təmin edərək, geri dönüşü proqnozlaşdırmaq və əyilmə ardıcıllığını optimallaşdırmaq üçün simulyasiya proqramından istifadə edirik.
Levha Metal İstehsal Hissəsinin fərdi komponentləri formalaşdıqdan sonra onlar bir-birinə birləşdirilməlidir. Qaynaq ən çox yayılmış birləşmə üsuludur və metal hissələri arasında güclü, qalıcı bağlar yaratmaq üçün istifadə olunur. Sac metal istehsalında istifadə olunan bir neçə qaynaq prosesi var, hər birinin öz xüsusiyyətləri və tətbiqləri var. Qaynaq prosesinin seçimi materialın növündən, hissələrin qalınlığından, tələb olunan gücdən və qaynağın görünüşündən asılıdır.
MIG Qaynaq (Qaz Metal Qövs Qaynaq):MIG qaynağı təbəqə metal üçün ən çox yayılmış qaynaq prosesidir. Bir qaynaq tabancasından qidalanan davamlı tel elektroddan istifadə edir. Tel əriyir və qaynaq muncuqunu əmələ gətirir, inert qaz qoruyucusu isə qaynağı çirklənmədən qoruyur. MIG qaynağı sürətli, çox yönlü və öyrənmək nisbətən asandır. Polad, paslanmayan polad və alüminium da daxil olmaqla geniş çeşidli materiallar üçün uyğundur. Bununla belə, MİQ qaynağı TIG qaynağından daha kobud qaynaq tikişi yarada bilər və təmizlənmə tələb edən sıçrayış yarada bilər.
TIG qaynağı (Qaz volfram qövs qaynağı):TIG qaynağı bir qövs yaratmaq üçün istehlak edilə bilməyən volfram elektrodundan istifadə edir. Bir doldurucu çubuq qaynaq hovuzuna əl ilə əlavə olunur. TIG qaynağı əla görünüşlü çox təmiz, dəqiq qaynaq yaradır. Tez-tez nazik materiallar üçün və qaynağın görünəcəyi tətbiqlər üçün istifadə olunur. TIG qaynağı MIG qaynağından daha yavaşdır və daha yüksək bacarıq tələb edir. Ümumiyyətlə paslanmayan polad və alüminium təbəqə metal istehsalı hissələri üçün istifadə olunur.
Spot qaynaq:Spot qaynaq iki üst-üstə düşən metal təbəqəni birləşdirmək üçün təzyiq və elektrik cərəyanından istifadə edən müqavimət qaynağı prosesidir. Sürətli və səmərəlidir və avtomobil sənayesində kuzov panellərini birləşdirmək üçün geniş istifadə olunur. Spot qaynaq doldurucu material tələb etmir və kiçik, lokallaşdırılmış qaynaq istehsal edir. Bununla belə, spot qaynaq yalnız üst-üstə düşən birləşmələr üçün uyğundur və davamlı sızdırmazlığı təmin etmir.
Aşağıdakı cədvəl əsas qaynaq proseslərini müqayisə edir:
| Proses | Sürət | Qaynaq Görünüşü | Bacarıq Tələb olunur | Tipik Tətbiqlər |
| MIG qaynağı | Sürətli | Yaxşı | Orta | Ümumi istehsal, struktur hissələri |
| TIG qaynağı | Yavaş | Əla | Yüksək | İncə materiallar, görünən qaynaqlar, paslanmayan polad |
| Spot qaynaq | Çox Sürətli | Yaxşı | Aşağı | Avtomobil panelləri, üst-üstə düşən birləşmələr |
Cangzhou Shengsen Metal Products Co., Ltd.-də müxtəlif materiallarda MIG, TIG və nöqtə qaynaqlarını yerinə yetirmək üçün ixtisaslı sertifikatlı qaynaqçılar var. Qaynaq şöbəmiz müasir qaynaq maşınları və duman çıxarma sistemləri ilə təchiz edilmişdir. Bizdə həmçinin vizual yoxlama və lazım olduqda boya nüfuzedici yoxlama kimi qeyri-dağıdıcı sınaqdan ibarət qaynaq yoxlama proqramımız var. Bu, hər qaynaqlanmış Levha Metal İstehsal Hissəsinin tələb olunan struktur və keyfiyyət standartlarına cavab verməsini təmin edir.
Tam dövriyyə prosesinin son mərhələləri səthin təmizlənməsi və bitirilməsidir. Bu əməliyyatlar hissə kəsildikdən, formalaşdırıldıqdan və qaynaq edildikdən sonra yerinə yetirilir. Səthin işlənməsinin məqsədi hissəni korroziyadan qorumaq, görünüşünü yaxşılaşdırmaq və rəngləmə və ya montaj kimi sonrakı əməliyyatlar üçün uyğun bir səth təmin etməkdir. Levha Metal İstehsal hissələri üçün bir neçə səth müalicəsi variantları var və seçim materialdan, tətbiqdən və müştərinin tələblərindən asılıdır.
Toz Boya:Toz örtük təbəqə metal hissələri üçün ən çox yayılmış bitirmə prosesidir. Bu hissəyə quru bir toz püskürtmək və sonra sobada müalicə etməkdən ibarətdir. Toz əriyir və sərt, davamlı və vahid örtük əmələ gətirir. Toz örtük geniş rəng və teksturada mövcuddur və əla korroziyaya davamlılıq təmin edir. Bu, həm də ekoloji cəhətdən təmiz bir prosesdir, çünki həlledicilərdən istifadə etmir. Fabrikimizdə sutkada 5000 kvadratmetr məhsul istehsal edən tam avtomatlaşdırılmış toz boya xətti var.
Rəsm:Maye boyama başqa bir ümumi bitirmə prosesidir. Tez-tez xüsusi rəng uyğunluğu və ya hamar, parlaq bitiş tələb edən hissələr üçün istifadə olunur. Boyama püskürtmə tabancası və ya daldırma ilə edilə bilər. Boya bir neçə qatda tətbiq olunur, qatlar arasında qurudulur. Maye boyama toz boyadan daha çox əmək tələb edir və toz və digər çirkləndiricilərin finişə təsir etməsinin qarşısını almaq üçün idarə olunan mühit tələb edir.
Kaplama:Kaplama, hissənin səthinə nazik bir metal təbəqəsi yatıran bir elektrokimyəvi prosesdir. Ümumi örtük materiallarına sink, nikel, xrom və qalay daxildir. Kaplama korroziyaya davamlılığı təmin etmək, lehimləmə qabiliyyətini yaxşılaşdırmaq və ya hissənin görünüşünü yaxşılaşdırmaq üçün istifadə olunur. Sink örtük ən çox yayılmışdır və bərkidicilər və mötərizələr üçün istifadə olunur. Nikel və xrom örtük dekorativ tətbiqlər üçün istifadə olunur.
Digər Bitirmə Prosesləri:Levha Metal İstehsal Hissələri üçün digər bitirmə proseslərinə anodizasiya (alüminium hissələr üçün), passivləşdirmə (paslanmayan polad hissələr üçün) və qumlama (səthin hazırlanması üçün) daxildir. Anodizasiya alüminiumda sərt, korroziyaya davamlı oksid təbəqəsi yaradır. Pasivasiya paslanmayan poladın səthindən sərbəst dəmiri çıxarır, onun korroziyaya davamlılığını artırır. Qumlama, rəngləmə və ya örtükdən əvvəl səthi təmizləmək və kobudlaşdırmaq üçün istifadə olunur.
Aşağıdakı cədvəl ümumi səth müalicəsi variantlarını ümumiləşdirir:
| Proses | Korroziyaya davamlılıq | Görünüş | Tipik Tətbiqlər |
| Toz Boya | Əla | Rənglərin və teksturaların geniş çeşidi | Korpuslar, mötərizələr, mebel |
| Maye Boyama | Yaxşı | Hamar, parlaq bitiş | Avtomobil hissələri, məişət texnikası |
| Sink Kaplama | Yaxşı | Gümüş və ya mavi-ağ bitir | Bağlayıcılar, mötərizələr, elektrik hissələri |
| Anodizasiya | Əla | Şəffaf, qara və ya rəngli | Alüminium hissələri, istehlakçı elektronikası |
| Passivasiya | Əla | Təmiz, təbii metal örtük | Qida və tibb üçün paslanmayan polad hissələr |
Cangzhou Shengsen Metal Products Co., Ltd.-də səthin təmizlənməsi şöbəsi toz örtük, maye rəngləmə və sink örtük kimi bir sıra proseslərlə təchiz edilmişdir. Biz həmçinin anodizasiya və passivləşdirmə kimi ixtisaslaşdırılmış bitirmə işləri üçün etibarlı tərəfdaşlarla işləyirik. Keyfiyyətə nəzarət komandamız, hər bir Levha Metal İstehsal Hissəsinin müştərinin spesifikasiyasına uyğun olmasını təmin edərək, bitişi yapışma, qalınlıq və görünüş baxımından yoxlayır.
Keyfiyyətə nəzarət prosesin sonunda bir addım deyil; hər bir mərhələnin ayrılmaz hissəsidir. Bununla belə, yekun yoxlama hissə müştəriyə göndərilməzdən əvvəl qüsurları aşkar etmək üçün son fürsətdir. Levha Metal İstehsal Hissələri üçün yoxlama prosesinə ölçülü yoxlama, vizual yoxlama və funksional sınaq daxildir. Xüsusi yoxlama meyarları proses planında müəyyən edilir və müştərinin rəsmi və spesifikasiyasına əsaslanır.
Ölçü yoxlaması:Ölçü yoxlaması hissənin ölçülərinin və həndəsəsinin göstərilən toleranslar daxilində olduğunu yoxlayır. Bu, adətən, mürəkkəb formaları yüksək dəqiqliklə ölçə bilən koordinat ölçmə maşını (CMM) istifadə edərək həyata keçirilir. Daha sadə hissələr üçün kaliperlər, mikrometrlər və hündürlük ölçənlər istifadə edilə bilər. Yoxlama hesabatına ölçülmüş dəyərlər və müvafiq dözümlülük hədləri daxildir. Fabrikimiz Levha Metal İstehsal Hissələrində kritik ölçüləri yoxlamaq üçün +/- 0,002 mm ölçmə dəqiqliyinə malik CMM-dən istifadə edir.
Vizual yoxlama:Vizual yoxlama hissəni cızıqlar, əyilmələr, korroziya və qaynaq qüsurları kimi səth qüsurlarına görə yoxlayır. O, həmçinin səthin müəyyən edilmiş tələblərə cavab verdiyini yoxlayır. Vizual yoxlama ardıcıllığı təmin etmək üçün yoxlama siyahısından istifadə edən təlim keçmiş müfəttişlər tərəfindən həyata keçirilir. Kritik tətbiqlər üçün yoxlama böyüdülmə altında və ya daxili xüsusiyyətləri yoxlamaq üçün boreskopun köməyi ilə həyata keçirilə bilər.
Funksional sınaq:Funksional sınaq hissənin nəzərdə tutulan funksiyanı yerinə yetirdiyini yoxlayır. Bu, uyğun uyğunluğu təmin etmək üçün hissənin cütləşmə komponentləri ilə yığıldığı yerləşdirmə testini əhatə edə bilər; hissənin gücünü yoxlamaq üçün müəyyən bir yükə məruz qaldığı yük sınağı; və möhürlənməsi tələb olunan hissələr üçün sızma testi. Funksional sınaq tez-tez nümunə əsasında aparılır, lakin kritik hissələr üçün hər bir vahiddə həyata keçirilə bilər.
Aşağıdakı cədvəl tam dövriyyə prosesinin hər bir mərhələsində keyfiyyətə nəzarət fəaliyyətlərini ümumiləşdirir:
| Mərhələ | Yoxlama Fəaliyyəti | Məsuliyyətli tərəf | Qəbul meyarları |
| Dizayn Baxışı | DFM təhlili | Mühəndislik | Bütün DFM problemləri həll edildi |
| Kəsmə | Blankların ölçülü yoxlanışı | QC müfəttişi | +/- 0,1 mm daxilində |
| formalaşdıran | Bükülmə bucağı və ölçü yoxlaması | QC müfəttişi | +/- 0,5° və +/- 0,1 mm daxilində |
| Qaynaq | Vizual yoxlama, boyaya nüfuz edən (lazım olduqda) | Qaynaq müfəttişi | Heç bir çatlaq, məsaməlilik və ya alt kəsik yoxdur |
| Səthi müalicə | Kaplamanın qalınlığı, yapışması, görünüşü | QC müfəttişi | Göstərilən qalınlıq daxilində, heç bir qüsuru yoxdur |
| Yekun Yoxlama | Ölçü, vizual, funksional | QC müfəttişi | Bütün meyarlar yerinə yetirildi, yoxlama protokolu imzalandı |
Cangzhou Shengsen Metal Products Co., Ltd.-də keyfiyyət idarəetmə sistemimiz ISO 9001:2015 sertifikatına malikdir. Biz bütün yoxlamaların təfərrüatlı qeydlərini saxlayırıq və hər göndərmə ilə uyğunluq sertifikatı təqdim edirik. Keyfiyyətə olan öhdəliyimiz müştərilərimizin spesifikasiyalarına cavab verən və tətbiqlərində etibarlı şəkildə çıxış edən Levha Metal İstehsal Hissələri almasını təmin edir.
Sual 1: Tam dövrəli təbəqə metal istehsalı hissələri üçün tipik istehsal müddəti nədir?
Cavab: Levha Metal İstehsal Hissələri üçün istehsal müddəti hissənin mürəkkəbliyindən, miqdarından və səthin təmizlənməsi tələblərindən asılıdır. Sadə bitirmə ilə standart hissələr üçün istehsal müddəti dizaynın təsdiqindən sonra adətən 10-15 iş günüdür. Çox qaynaqlı və xüsusi bitirmə ilə mürəkkəb hissələr üçün istehsal müddəti 20-30 iş günü ola bilər. Fabrikimiz hər bir sifariş üçün ətraflı istehsal cədvəli təqdim edir və biz müştərilərimizi istehsal prosesi boyunca irəliləyişdən xəbərdar edirik.
Sual 2: Tam istehsaldan əvvəl nümunə hissə təmin edə bilərsinizmi?
Cavab: Bəli, tam istehsaldan əvvəl təsdiq üçün nümunə hissə təqdim edə bilərik. Nümunə hissəsi istehsal üçün istifadə ediləcək eyni proseslər və avadanlıqdan istifadə etməklə istehsal olunur, buna görə də son məhsulu dəqiq şəkildə təmsil edir. Nümunə hissəsi yoxlanılır və ətraflı yoxlama hesabatı ilə göndərilir. Müştəri nümunəni təsdiqlədikdən sonra biz tam istehsala davam edirik. Bu nümunə təsdiq prosesi istehsal xətaları riskini minimuma endirir və son hissələrin müştərinin gözləntilərinə cavab verməsini təmin edir.
Sual 3: Sac metal istehsalı üçün hansı materiallarla işləyirsiniz?
Cavab: Biz yumşaq polad, paslanmayan polad (304, 316, 430), alüminium (5052, 6061), mis, mis və sinklənmiş polad daxil olmaqla, təbəqə metal istehsalı hissələri üçün geniş çeşiddə materiallarla işləyirik. Materialın seçimi güc, korroziyaya davamlılıq və formalaşma qabiliyyəti kimi tətbiq tələblərindən asılıdır. Mühəndislik komandamız xüsusi tətbiqiniz üçün ən uyğun materialı seçməkdə sizə kömək edə bilər.
Sual 4: Sac metal istehsalı hissələrinin düzgünlüyünü necə təmin edirsiniz?
Cavab: Biz Qabaqcıl avadanlıq, bacarıqlı operatorlar və ciddi keyfiyyətə nəzarətin kombinasiyası vasitəsilə Levha Metal İstehsal Hissələrimizin dəqiqliyini təmin edirik. CNC maşınlarımız mütəmadi olaraq kalibrlənir və operatorlarımız sərt tolerantlıqlar daxilində işləmək üçün öyrədilir. Biz ölçülü yoxlama üçün CMM-dən istifadə edirik və hər partiyada vizual və funksional testlər həyata keçiririk. Keyfiyyət idarəetmə sistemimiz ISO 9001:2015 sertifikatına malikdir və biz bütün yoxlamaların ətraflı qeydlərini aparırıq. Əgər hissə spesifikasiyaya uyğun gəlmirsə, biz onu müştəriyə heç bir ödəniş etmədən yenidən işlədəcəyik və ya dəyişdirəcəyik.
Sual 5: Sac metal istehsalı hissələri üçün hansı səth müalicələri mövcuddur?
Cavab: Biz Levha Metal İstehsal Hissələri üçün toz örtük, maye boyama, sink örtük, anodizasiya və passivasiya daxil olmaqla bir sıra səth müalicəsi təklif edirik. Səth müalicəsinin seçimi materialdan, tətbiqdən və istənilən görünüşdən asılıdır. Toz örtük ən çox yayılmışdır və əla korroziyaya davamlılıq və geniş rəng çeşidi təmin edir. Biz həmçinin ixtisaslaşdırılmış bitirmə işləri üçün etibarlı tərəfdaşlarla işləyirik. Komandamız sizin hissəniz üçün ən yaxşı səth müalicəsini seçməkdə sizə kömək edə bilər.
Tam dövrəli Levha Metal İstehsal Hissələri xammal təbəqəni dəqiq komponentlərə çevirən mürəkkəb, çoxmərhələli istehsal prosesinin nəticəsidir. Dizaynın ilkin nəzərdən keçirilməsindən və DFM təhlilindən tutmuş kəsmə, formalaşdırma, qaynaq, səthin təmizlənməsi və yekun yoxlamaya qədər hər bir mərhələ yekun hissənin keyfiyyətinə, davamlılığına və performansına töhfə verir. Bu tam dövrü başa düşmək təchizatçıları qiymətləndirməli və onların hissələrinin tələb olunan spesifikasiyalara cavab verməsini təmin etməli olan mühəndislər və satınalma mütəxəssisləri üçün vacibdir. Cangzhou Shengsen Metal Products Co., Ltd. kimi tam dövrəli istehsalçı bütün bu mərhələləri bir dam altında idarə edir, vahid cavabdehlik nöqtəsini təmin edir və hər bir hissənin ən yüksək standartlara uyğun istehsal olunmasını təmin edir.
Fabrikimiz qabaqcıl kəsmə, formalaşdırma, qaynaq və bitirmə avadanlığı ilə təchiz olunub və təcrübəli mühəndislər və təcrübəli operatorlardan ibarət komandamız yüksək keyfiyyətli Levha Metal İstehsal Hissələrinin çatdırılmasına sadiqdir. Biz avtomobil, aerokosmik, tibbi avadanlıq və sənaye maşınları da daxil olmaqla geniş sahələrə xidmət göstəririk. İstər sadə mötərizəyə, istərsə də mürəkkəb korpusa ehtiyacınız olmasından asılı olmayaraq, bizim tələblərinizə cavab vermək üçün təcrübəmiz və imkanımız var.
Bu gün Cangzhou Shengsen Metal Products Co., Ltd ilə əlaqə saxlayınLevha Metal İstehsal Hissələri tələblərinizi müzakirə etmək və tam dövriyyə imkanlarımızın təchizat zəncirinizi necə təkmilləşdirə biləcəyini kəşf etmək.